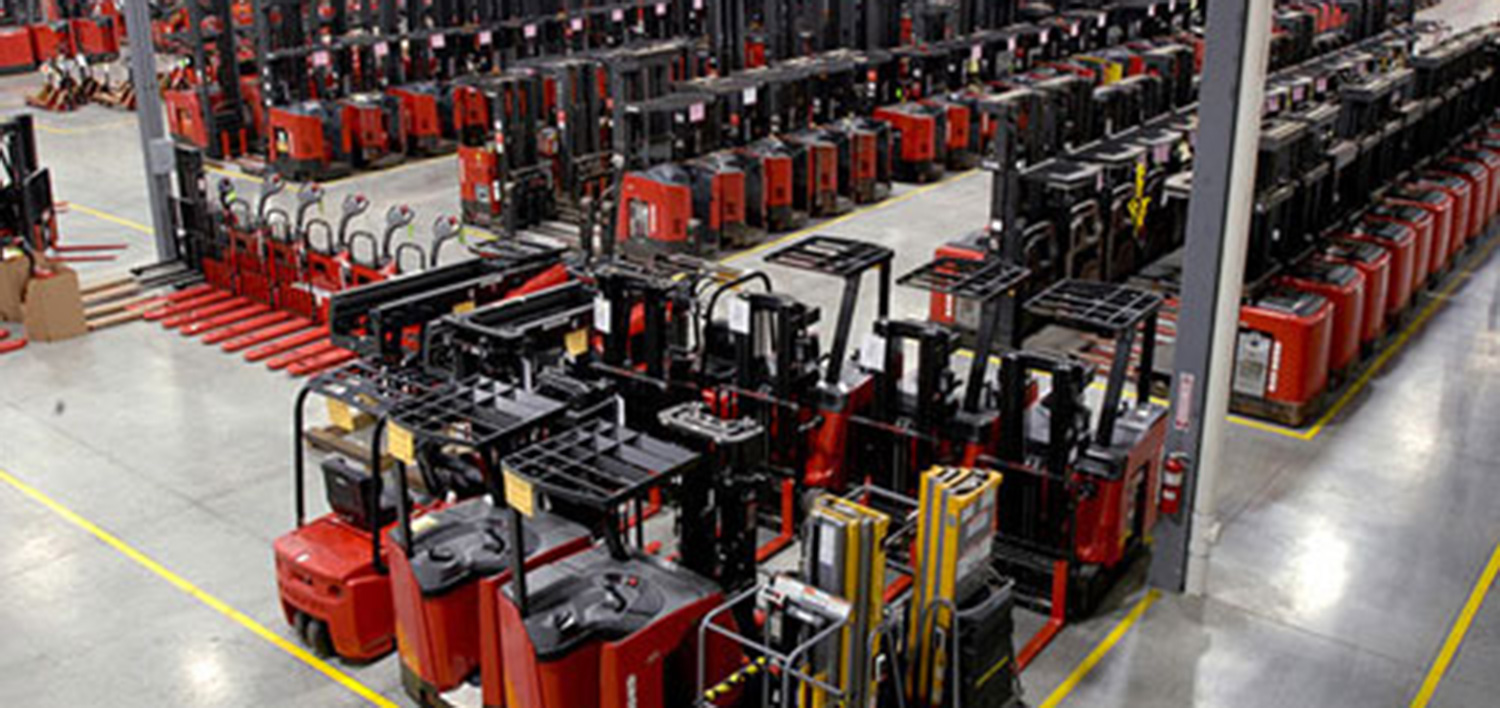
Mantenimiento rentable de montacargas: buenas prácticas para reducir costos y tiempos muertos

El mantenimiento de montacargas es un factor clave para mantener la productividad, controlar los gastos y garantizar la disponibilidad de los equipos en almacenes. Más allá de reparar fallas, una estrategia efectiva requiere analizar datos de operación, anticipar intervenciones y reducir los tiempos muertos que afectan el flujo de materiales 1.

En su documento Best Practices for Cost-Effective Vehicle Maintenance, Raymond plantea que la administración proactiva de la flota permite mejorar la disponibilidad de los equipos y controlar el costo total de propiedad mediante la recolección y el análisis de información.

El impacto de los tiempos muertos en la operación

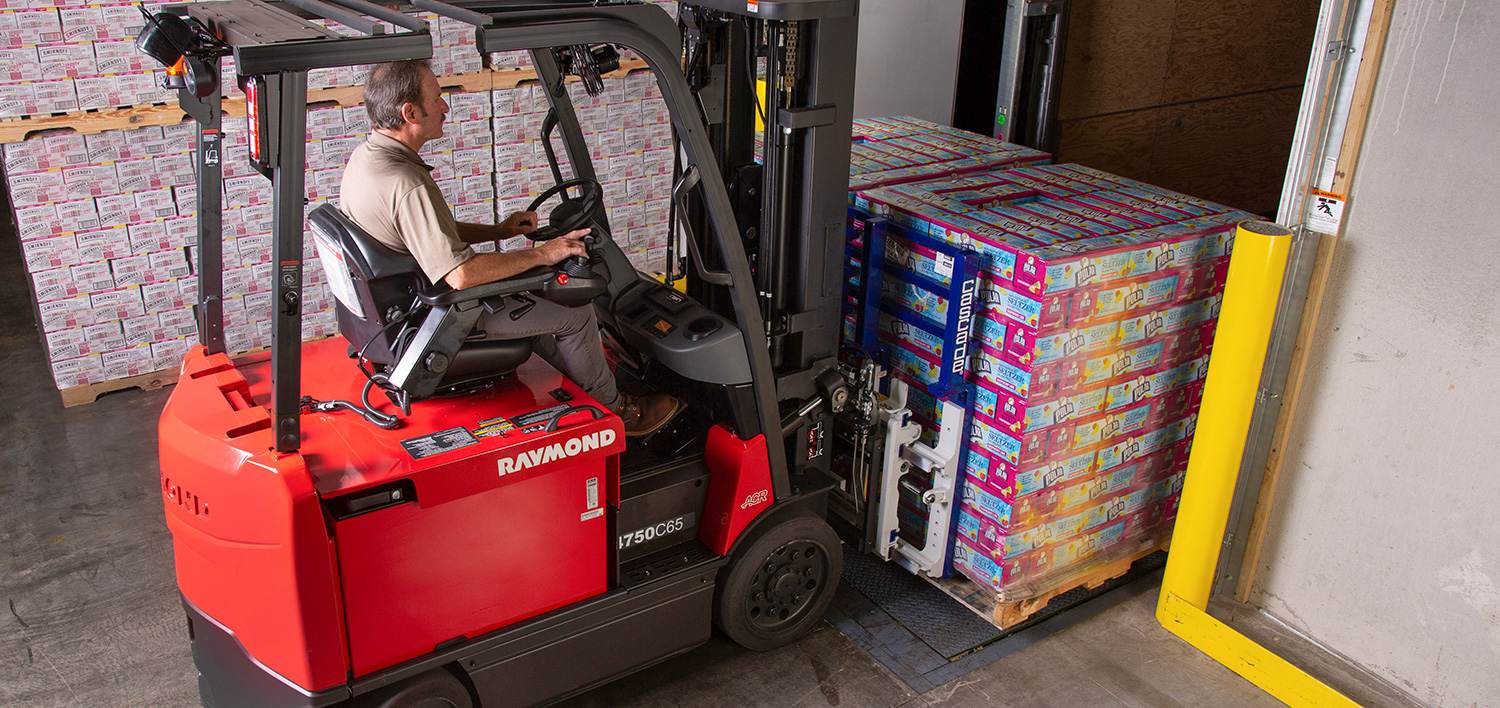
Cuando un montacargas queda fuera de servicio, procesos como el picking, la recepción, el abastecimiento y los embarques pueden verse afectados. Los paros no planificados generan costos que van más allá de la reparación: incluyen horas improductivas, retrasos en pedidos, horas extra, alquileres de emergencia y posibles daños a productos o infraestructura.

Por ello, reducir el downtime de los montacargas es una prioridad para mantener la continuidad operativa y evitar gastos que comprometan la eficiencia del almacén 1.

Cinco buenas prácticas para reducir los costos de mantenimiento 

En Raymond tenemos cinco áreas para mejorar la gestión de la flota y controlar los gastos operativos:

              1. Reducir los tiempos muertos

Detectar anomalías a tiempo y programar el servicio antes de que ocurra una falla permite disminuir los paros imprevistos y mantener los equipos disponibles cuando la operación los necesita.

              2. Gestionar el mantenimiento preventivo

Centralizar las órdenes de trabajo, el historial de servicio, los costos y la frecuencia de las intervenciones facilita el seguimiento de cada unidad, contribuye a aumentar la disponibilidad y ayuda a extender la vida útil de los equipos.

              3. Utilizar telemetría para anticipar fallas

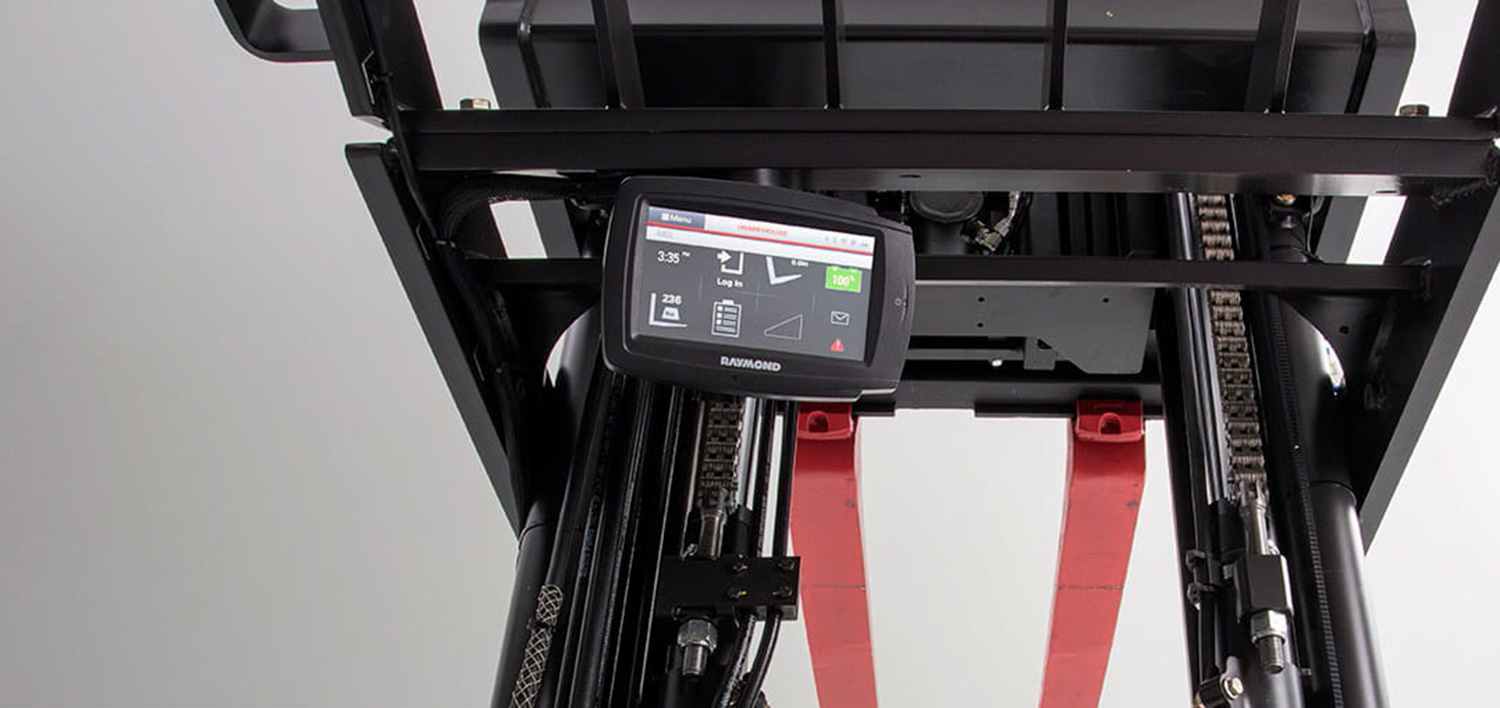
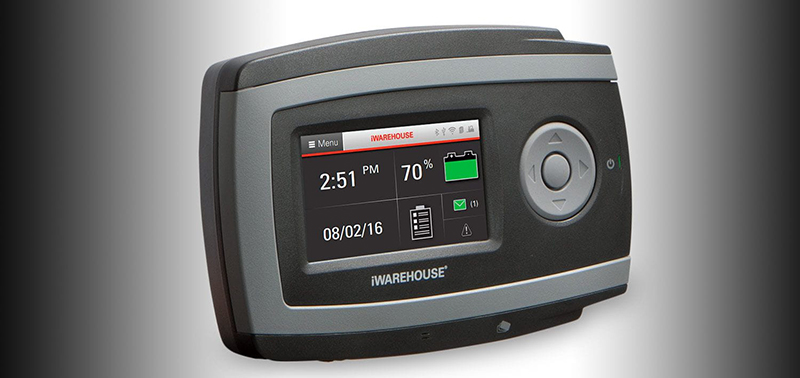
La telemática y herramientas como iWAREHOUSE permiten monitorear la condición, el uso y los eventos de los equipos. Esta información ayuda a identificar necesidades de servicio y programar intervenciones con anticipación.

              4. Analizar los reportes de mantenimiento

Comparar la utilización, los costos por activo, los tiempos de respuesta y la repetición de fallas permite reconocer patrones de gasto e identificar los equipos que requieren atención prioritaria.

              5. Optimizar la gestión de la flota

Evaluar la utilización y el costo de operación de cada unidad permite tomar decisiones sobre la asignación, el tamaño y la composición de la flota, así como identificar activos que conviene conservar, reparar, reasignar o reemplazar.

Cómo implementar un programa de mantenimiento rentable 

Para mejorar la gestión de la flotilla, un almacén puede comenzar por consolidar el inventario de activos, incluyendo modelo, antigüedad, horas de uso, aplicación y ubicación. Después, debe estandarizar las inspecciones preoperacionales, centralizar los historiales de servicio y definir indicadores para medir disponibilidad, costos y cumplimiento del plan preventivo 2.

Asimismo, programar intervenciones durante periodos de baja demanda y capacitar al personal para reportar anomalías ayuda a reducir el impacto del mantenimiento en la operación.

Un mantenimiento rentable de montacargas requiere combinar prevención, análisis de datos, inspecciones y control de costos. La propuesta de Raymond destaca la importancia de utilizar información sobre condición, utilización y servicio para anticipar fallas, reducir tiempos muertos y tomar decisiones fundamentadas sobre la flota. Complementar esta estrategia con medidas de seguridad y procedimientos de inspección permite gestionar los equipos con mayor control sobre su disponibilidad y desempeño.

Acércate a Raymond y encuentra soluciones hechas a la medida para aprovechar los equipos Raymond dentro de tu operación. Conoce más en: https://raymond.mx/informacion/contacto/ 

Referencia: 
  1. https://www.raymondcorp.com/information/Raymond-literature/white-papers/iTRACK-Best-Practices-for-Cost-Effective-Vehicle-Maintenance 
  2. https://www.raymondwest.com/optimization 

Capacidad instalada vs. capacidad realmente utilizada en intralogística

En intralogística, conocer la diferencia entre capacidad instalada y capacidad realmente utilizada permite evaluar el aprovechamiento de los recursos, identificar restricciones operativas y detectar oportunidades de mejora en un almacén. Ambos indicadores muestran cuánto puede procesar una operación y cuánto procesa efectivamente durante un periodo determinado.

La capacidad instalada representa el potencial máximo de trabajo de una operación con la infraestructura, los equipos, el personal y los turnos disponibles. En cambio, la capacidad utilizada corresponde al volumen de trabajo ejecutado, expresado en unidades como tarimas, pedidos o líneas procesadas. 1

La diferencia entre ambas permite identificar capacidad ociosa, pérdidas de disponibilidad, problemas de desempeño o una demanda inferior a la prevista.

¿Cuál es la diferencia entre capacidad instalada, disponible y utilizada? 

Aunque estos conceptos están relacionados, cada uno describe una condición distinta de la operación logística: 

  • Capacidad instalada: representa el máximo potencial de producción, movimiento o servicio con los recursos disponibles.
  • Capacidad disponible: es la capacidad que puede utilizarse después de descontar mantenimiento, fallas, ausentismo y otras inhabilidades.
  • Capacidad utilizada: corresponde al volumen de trabajo realmente ejecutado.
  • Capacidad ociosa: es la parte de la capacidad disponible que no se aprovecha por causas como baja demanda, desbalanceo o programación deficiente.

Por ejemplo, un almacén puede tener capacidad instalada para mover 2,000 tarimas por turno, disponer de capacidad operativa para mover 1,800 y procesar realmente 1,450. Estas cifras permiten distinguir entre el potencial de diseño, los recursos operativos y los resultados obtenidos 2.

¿Qué factores reducen la capacidad utilizada en un almacén? 

La brecha entre la capacidad instalada y la utilizada puede explicarse por cuatro tipos de pérdidas operativas:

1. Pérdidas de disponibilidad

Incluyen mantenimiento preventivo y correctivo, fallas, tiempos de cambio, falta de energía e indisponibilidad de equipos.

2. Pérdidas de desempeño

Se presentan cuando la operación trabaja por debajo de su velocidad nominal debido a maniobras lentas, esperas, congestión de pasillos o una secuenciación inadecuada.

3. Pérdidas de calidad

Los pedidos mal surtidos, daños, devoluciones y reprocesos consumen recursos sin generar una salida útil.

4. Restricciones de demanda y planeación

Un volumen inferior al previsto, la estacionalidad, los turnos sin carga y los cuellos de botella pueden limitar el aprovechamiento de la capacidad.

En Raymond, encuentra soluciones que te permitan la aprovechar la capacidad de tu almacén a su máximo potencial, descubre cómo en: https://raymond.mx/ 

¿Cómo interpretar los indicadores de utilización y productividad? 

Una utilización baja no siempre representa un problema. Puede existir capacidad de reserva para atender picos de demanda, realizar mantenimiento o responder a contingencias. Por otro lado, una utilización demasiado alta puede generar congestión, esperas, mantenimiento reactivo y menor flexibilidad.

Para evaluar el desempeño operativo, conviene analizar varios indicadores en conjunto:

  • Tasa de utilización: producción real entre capacidad instalada.
  • Disponibilidad: tiempo operativo entre tiempo planeado.
  • Desempeño: producción real entre producción posible durante el tiempo operativo.
  • Productividad por recurso: tarimas, pedidos o líneas por montacargas, operador, muelle u hora.
  • Tiempo de espera y cola: permite identificar restricciones de flujo.

La interpretación conjunta ayuda a distinguir si la operación necesita aumentar su capacidad, mejorar la disponibilidad de los equipos, equilibrar los flujos o ajustar la programación de los recursos.

Para tomar mejores decisiones de gestión de almacenes, es necesario medir ambos indicadores con la misma unidad y periodo, analizar las causas de la brecha y determinar si la solución requiere más capacidad, mayor disponibilidad, mejor flujo, ajustes en la demanda o una reasignación de recursos.

Referencias:

  1. https://repositorio-uapa.cuaed.unam.mx/repositorio/moodle/pluginfile.php/1602/mod_resource/content/3/contenido/index.html 
  2. https://es.scribd.com/document/153805994/Capacidad-Disponible-e-Instalada

Conveyors: tipos y cómo elegir el adecuado

Elegir los conveyors adecuados depende del tipo de carga, el volumen de materiales, las rutas de transporte y los objetivos operativos. Estos sistemas permiten automatizar movimientos repetitivos, mantener un flujo constante de productos y mejorar la eficiencia en plantas y centros de distribución.

Para determinar qué solución necesita tu operación, es importante conocer los tipos de conveyors, sus aplicaciones y la manera en que pueden integrarse con los equipos de manejo de materiales 1.

¿Qué es un conveyor y para qué sirve? 

Un conveyor o transportador es un sistema que desplaza materiales, productos y empaques entre puntos definidos mediante procesos automatizados. Se utiliza principalmente en actividades como picking, empaque, clasificación, preparación de pedidos y abastecimiento de líneas de producción.

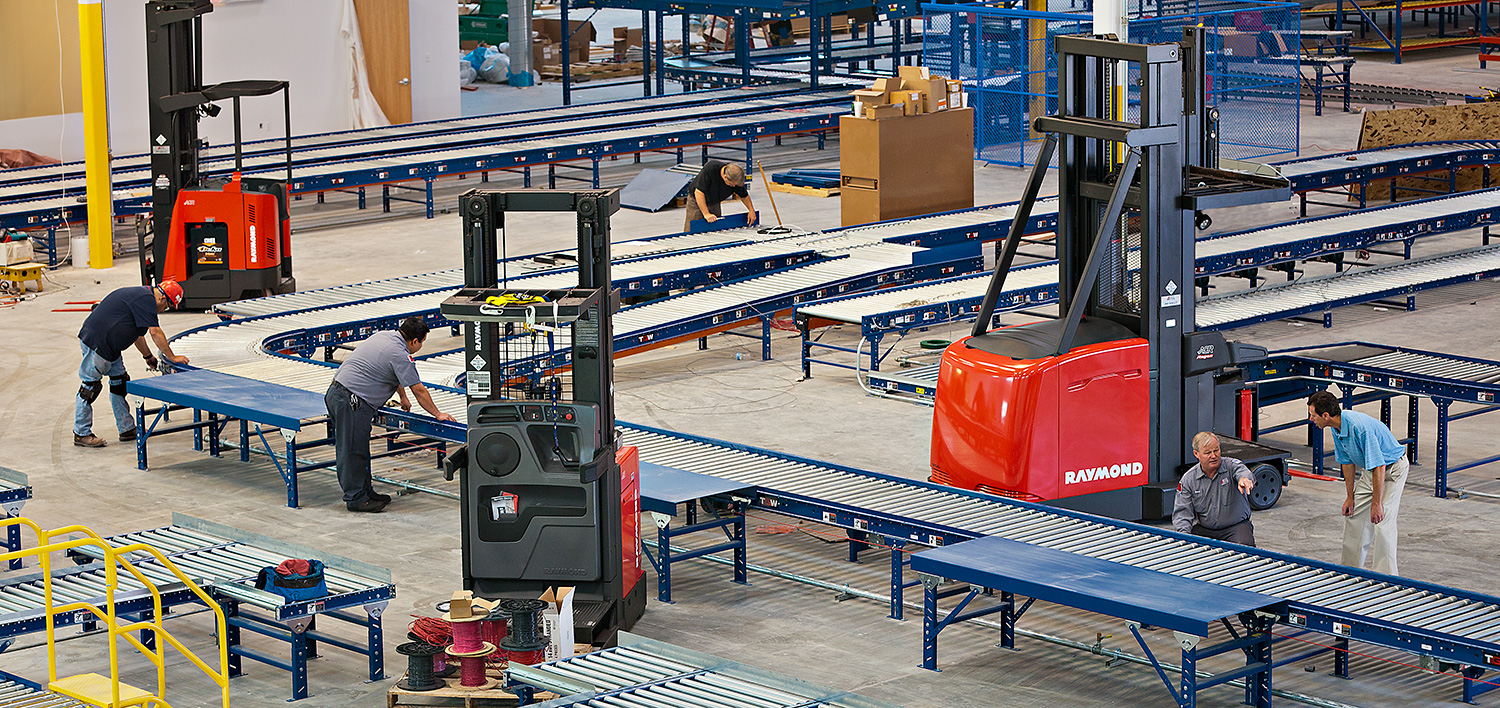
Nuestras soluciones Raymond permiten automatizar el movimiento y la clasificación de cargas que van desde unidades individuales hasta pallets completos. Además, pueden integrarse con montacargas y otros equipos de manejo de materiales para conectar distintas etapas del flujo operativo.

Raymond cuenta con soluciones que se adaptan a distintos momentos del flujo operativo, encuentra soluciones que te permitan semi automatizar o automatizar procesos de tu operación, conoce más en: https://raymond.mx/ 

Tipos de conveyors industriales y sus aplicaciones

              Conveyor de gravedad

Es una alternativa para recorridos cortos o medianos, cargas compatibles y operaciones con presupuestos limitados. Se utiliza en la descarga de materiales, la alimentación de estaciones y el traslado de cajas o totes.

              Conveyor de rodillos motorizados

Permite transportar cajas y contenedores de manera continua, con mayor control del movimiento. Es útil en áreas de recepción, empaque y expedición.

              Conveyor de acumulación

Ayuda a regular las diferencias de ritmo entre procesos y a prevenir cuellos de botella. Se emplea en operaciones donde es necesario retener temporalmente productos antes de su clasificación, empaque o carga 2.

              Conveyor de clasificación 

Está diseñado para separar productos según su destino, como transportista, tienda, zona o ruta. Es una opción para operaciones con múltiples destinos y volúmenes que justifican la automatización 2.

              Conveyor para manejo de pallets

Facilita el movimiento de cargas palletizadas en procesos de recepción, almacenamiento y expedición, así como la conexión con montacargas 2.

              Sistema pick-and-pass

Transporta productos entre zonas de picking y estaciones de trabajo, por lo que resulta útil en operaciones de e-commerce, fulfillment y preparación de pedidos múltiples.

¿Cómo elegir el conveyor adecuado para tu operación? 

La selección de un sistema de transporte automatizado requiere analizar las condiciones reales de la operación. Antes de invertir, considera los siguientes factores 2:

  • Tipo de carga: determina si necesitas mover cajas, totes, bolsas, piezas individuales o pallets.
  • Peso y dimensiones: define los componentes, la estructura y la tecnología de transporte necesarios.
  • Volumen de trabajo: calcula cuántas unidades procesas por hora, turno o día para identificar la capacidad requerida.
  • Variabilidad del flujo: considera sistemas de acumulación cuando existen picos de actividad o diferencias entre procesos.
  • Número de destinos: evalúa la clasificación automatizada cuando los productos deben distribuirse entre múltiples rutas.
  • Distribución del espacio: analiza el área disponible, la altura libre y los obstáculos que pueden condicionar la instalación.
  • Entorno operativo: contempla si el sistema funcionará en interiores, exteriores o ambos.

Como criterio general, los conveyors de gravedad y rodillos son adecuados para el transporte básico. Los sistemas de acumulación ayudan a equilibrar procesos. Los de clasificación permiten gestionar múltiples destinos, y los conveyors para pallets atienden flujos de carga paletizada.

Referencias:

  1. https://www.raymondsci.com/warehouse-automation/conveyor-systems 
  2. https://www.raymondcorp.com/automation/conveyor-systems-and-carousels

¿Cuándo renovar una flota de montacargas? 10 señales a las que puedes prestar atención

Renovar una flotilla de montacargas es una decisión que influye en los costos de mantenimiento, la productividad y la disponibilidad de los equipos en el almacén. Existen diez señales que permiten identificar cuándo reemplazar un montacargas puede ser más conveniente que continuar reparándolo 1.

La decisión no depende únicamente de la antigüedad. También deben considerarse las horas de operación, el historial de fallas, el costo total de propiedad, los tiempos fuera de servicio y la capacidad del equipo para responder a las necesidades actuales de la operación.

10 señales de que necesitas renovar tu flota de montacargas 

Estas son las principales señales que debes identificar para evaluar la renovación de equipos de manejo de materiales.

         1. Uso de montacargas de combustión interna

Los equipos de combustión interna pueden implicar mayores emisiones, ruido, consumo de combustible y mantenimiento en interiores. Evaluar la electrificación de montacargas permite considerar alternativas que mejoren las condiciones de trabajo.

        2. Más de 10,000 horas de operación

Superar las 10,000 horas de operación es un indicador para revisar el estado del equipo. A partir de este punto, pueden aumentar las reparaciones mayores, los costos de mantenimiento y los periodos de inactividad.

        3. Siete años o más de antigüedad

La antigüedad, combinada con las horas acumuladas y el historial de fallas, ayuda a identificar riesgos de obsolescencia de montacargas y una posible disminución en su disponibilidad.

        4. Costos de mantenimiento elevados

Cuando las reparaciones se vuelven recurrentes, es importante comparar el gasto de mantener el equipo actual con el costo de adquirir uno nuevo o renovado. Este análisis permite evaluar la conveniencia económica del reemplazo.

        5. El equipo ya no se adapta a la operación

Los cambios en las cargas, las alturas de almacenamiento, los pasillos, el picking o el tipo de mercancía pueden hacer que un montacargas deje de responder a los requerimientos del almacén.

        6. Tecnología desactualizada

La falta de telemetría, herramientas de gestión de flotillas y sistemas de asistencia al operador limita la visibilidad y el control de la operación.

Tecnología de Raymond como iWAREHOUSE te permite obtener visibilidad de tu operación. Conoce más en: https://raymond.mx/optimizacion/ 

        7. Disminución de la productividad

Las fallas, las maniobras adicionales y las limitaciones del equipo pueden reducir la capacidad de despacho. Una caída sostenida en el rendimiento es una señal para revisar si la flota sigue siendo adecuada.

        8. Necesidad de optimizar el espacio

Los montacargas para pasillos angostos y muy angostos y los equipos compactos pueden contribuir a liberar espacio de almacenamiento y mejorar el flujo dentro de las instalaciones.

        9. Problemas de batería

Las baterías que no completan los turnos, pierden capacidad o requieren cambios frecuentes afectan directamente la disponibilidad de los montacargas eléctricos.

        10. Aumento del tiempo fuera de servicio

Los paros no programados reducen la capacidad operativa y pueden generar la necesidad de mantener equipos de respaldo o recurrir a la renta de unidades.

La renovación de una flotilla de montacargas debe partir de una evaluación integral del costo total de propiedad, la disponibilidad, la seguridad y la capacidad de los equipos para cumplir con los requerimientos del almacén 2.

Cuando coinciden una antigüedad elevada, más de 10,000 horas de operación, reparaciones recurrentes, pérdida de productividad y tiempos de inactividad, conviene realizar una evaluación formal de reemplazo. También es importante analizar alternativas como montacargas eléctricos, equipos para pasillos angostos y muy angostos, telemetría y soluciones de energía acordes con los turnos y la infraestructura de carga.

Referencias: 

  1. https://www.raymondcorp.com/information/raymond-literature/white-papers/10-reasons-to-upgrade-your-forklift
  2. https://fleetrabbit.com/industry/manufacturing-fleet/forklift-fleet-lifecycle-management-acquisition-replacement

Montacargas contrabalanceados Raymond: usos, características y cómo elegirlos

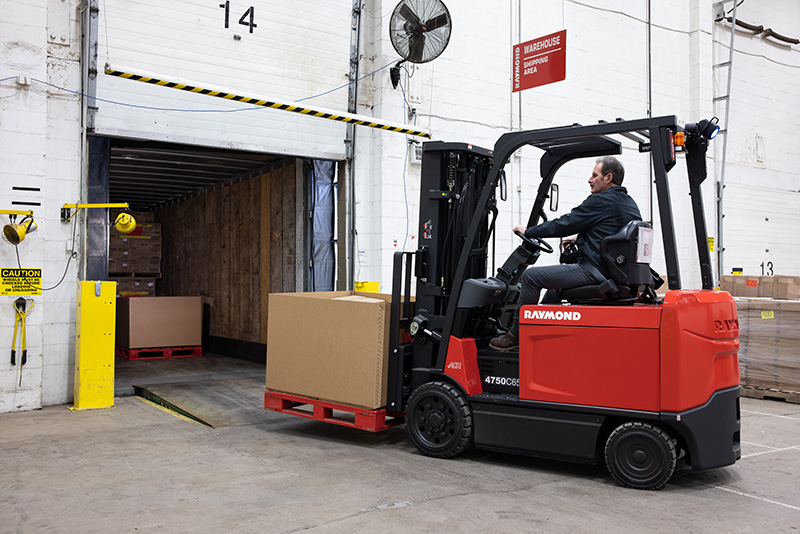
Los montacargas contrabalanceados Raymond son equipos eléctricos multipropósito diseñados para realizar movimiento horizontal, carga y descarga en andén, manejo de pallets, almacenamiento a nivel de piso y operaciones de manufactura o cross-docking 1.

Su principal ventaja es combinar la estabilidad que proporciona el contrapeso, formado por la propia masa del equipo y la batería, con versatilidad, visibilidad y maniobrabilidad, sin requerir un mecanismo reach. Esta configuración permite atender distintas tareas dentro de una misma operación.

¿Qué son los montacargas contrabalanceados y dónde se utilizan? 

Un montacargas contrabalanceado equilibra el momento de la carga mediante su contrapeso trasero. Esto permite tomar un pallet frontalmente, transportarlo y colocarlo sin utilizar patas estabilizadoras delanteras.

En la operación, esta característica resulta especialmente útil cuando se necesita realizar diferentes tipos de movimientos, más allá del almacenamiento en rack. Entre sus aplicaciones se encuentran 2:

  • Carga y descarga de remolques en andenes.
  • Cross-docking y transferencia rápida de mercancía.
  • Transporte entre recepción, staging, producción y embarques.
  • Almacenamiento masivo o de baja y mediana altura.
  • Manejo de aditamentos, racks especiales o cargas de dimensiones variables.
  • Operaciones interiores con transición a exterior, siempre que el piso, la pendiente y la configuración específica del equipo sean compatibles.

Capacidad de los montacargas contrabalanceados Raymond 

Los contrabalanceados eléctricos abarcan configuraciones de 3,000 a 12,000 lb, dependiendo del modelo y configuración.

Los equipos de hombre parado suelen cubrir capacidades de 3,000 a 5,000 lb, mientras que los modelos de hombre sentado amplían el rango para aplicaciones más pesadas.

La capacidad disponible depende de la variante y configuración del equipo 3. 

Cómo elegir el equipo correcto 

La compra o renta de un montacargas debe resolverse mediante un levantamiento de aplicación, no únicamente por la capacidad máxima publicada. Para seleccionar la configuración adecuada es necesario considerar:

1. Carga real

Debe contemplarse el peso máximo, las dimensiones, el centro de carga, la altura de elevación y el tipo de tarima. 

2. Perfil de misión

Es necesario considerar los pallets por hora, recorridos promedio, número de maniobras en tráiler, tiempo en rampas o niveladores, alturas, turnos y picos de operación.

3. Infraestructura

El ancho y condición de los pasillos, radios de giro, clearances, altura libre, estado de pisos, capacidad de losa, pendientes, puertas y especificaciones de andén forman parte de los elementos que deben evaluarse.

4. Ambiente

También debe definirse si el trabajo será en interiores o exteriores, así como las condiciones de humedad, temperatura, frío, polvo, exposición a lluvia y el tipo de llanta requerido.

5. Energía

La selección debe considerar el número de turnos, el tiempo disponible para carga, la capacidad eléctrica instalada, la estrategia de batería de plomo-ácido o ion-litio y el respaldo operativo.

Descubre las opciones disponibles para tu operación, contactando al distribuidor autorizado Raymond más cercano a tu ubicación: https://raymond.mx/distribuidores/ 

Los montacargas contrabalanceados Raymond están diseñados para operaciones que requieren versatilidad, maniobrabilidad y estabilidad en diferentes tareas de manejo de materiales. Sus aplicaciones abarcan desde carga y descarga de remolques y cross-docking hasta manufactura, transporte interno y almacenamiento masivo.

La elección entre un modelo de hombre parado o hombre sentado, así como de su configuración específica, debe relacionarse con la carga real, perfil de misión, infraestructura, ambiente y energía disponibles para la operación.

Referencias:

  1. https://www.raymondcorp.com/forklifts/counterbalanced-trucks 
  2. https://raymond.mx/categoria-de-montacargas/montacargas/montacargas-contrabalanceados/ 
  3. https://raymond.mx/informacion/catalogo-de-productos/

iWAREHOUSE: una nueva capa de conciencia para tu almacén

iWAREHOUSE es una plataforma de telemetría y optimización intralogística de Raymond que transforma la actividad cotidiana de los montacargas, operadores, baterías, impactos e inspecciones en datos visibles, trazables y accionables.

Su propuesta va más allá de conocer si un equipo está encendido o cuántas horas trabaja. La plataforma permite incorporar una capa digital de conciencia operativa para entender quién utiliza cada equipo, si está autorizado, qué ocurrió antes de un impacto, dónde se concentran determinados riesgos o cuándo una condición puede requerir capacitación, mantenimiento o modificaciones en el proceso 1.

¿Qué es iWAREHOUSE? 

iWAREHOUSE reúne soluciones escalables para la gestión de flotillas de vehículos industriales y la optimización de almacenes. Mediante dispositivos instalados en los equipos, conectividad y el portal web iWAREHOUSE, permite visualizar y analizar información relacionada con vehículos y operadores 2.

La solución puede comenzar con funciones esenciales y crecer hacia distintas necesidades. La compatibilidad, instalación y funciones disponibles deben validarse de acuerdo con cada equipo, aplicación e infraestructura de red.

¿Cómo crea conciencia operativa iWAREHOUSE? 

La conciencia no surge únicamente de recopilar información. Se construye al conectar la captura de eventos, interpretación, decisión, acción y verificación 2.

Visibilidad sobre la utilización real de los equipos

La plataforma permite consultar métricas relacionadas con flotilla, operadores y baterías, incluyendo utilización, mantenimiento, impactos y listas de verificación.

Esta información ayuda a diferenciar una percepción como “necesitamos más montacargas” de una conclusión basada en datos. Una flota puede presentar equipos ociosos, recorridos improductivos, picos de actividad concentrados en determinados horarios o una asignación desequilibrada entre turnos.

Las capacidades empresariales también permiten diferenciar las horas productivas con carga de los desplazamientos con horquillas vacías. Al integrarse con LMS/WMS y la selección de tareas, los datos pueden relacionar el uso del equipo con el trabajo realizado y sus costos o presupuestos.

Mayor control sobre la operación

El control de acceso permite configurar el uso mediante tarjeta, credencial o código, buscando que únicamente operadores certificados utilicen el vehículo autorizado.

Las listas de inspección electrónicas permiten responder preguntas configurables y conservar los registros, incluyendo preguntas condicionales. Esto proporciona mayor trazabilidad sobre las revisiones previas al uso y facilita el seguimiento de las condiciones identificadas.

De los impactos a la prevención

iWAREHOUSE permite registrar impactos y generar notificaciones para que los responsables de la operación determinen las acciones correspondientes, como capacitación, investigación, reparación o modificaciones en el entorno físico.

Analizar un impacto requiere observar el contexto: operador, unidad, turno, zona, recurrencia, condición de la carga, características de los pasillos, visibilidad, iluminación, racks, cruces, presencia de peatones, tráfico y secuencia de tareas.

De esta manera, un patrón de impactos puede aportar información no sólo sobre la conducción, sino también sobre posibles condiciones del layout, congestión o estándares operativos 3.

La telemetría para montacargas puede aportar mucho más que información sobre el uso de una flotilla. Con iWAREHOUSE, los datos de equipos, operadores, impactos, baterías, inspecciones y tareas se integran para generar una visión más amplia de lo que ocurre dentro del almacén. El objetivo es convertir esa información en elementos que permitan identificar condiciones, dar seguimiento a eventos y encontrar oportunidades de mejora en la intralogística, seguridad y productividad.

Conoce más de esta tecnología y sus posibilidades para tu operación en: https://raymond.mx/optimizacion/ 

Referencias:

  1. https://www.raymondcorp.com/optimization/iwarehouse-fleet-management 
  2. https://www.raymondcorp.com/optimization/iwarehouse-evolution 
  3. https://www.raymondcorp.com/news/2025/raymond-enhances-operator-security-and-efficiency-with-detection-and-notification-system

Cómo conectar los flujos de un almacén para lograr una operación eficiente

Un almacén eficiente no depende de qué recepción, almacenamiento, picking y embarque funcionen correctamente de manera independiente. Su desempeño depende de cómo se relacionan los flujos físicos, digitales y humanos a lo largo de toda la operación.

El manejo de materiales comprende el movimiento, protección, almacenamiento y control de productos. Para que estos procesos funcionen como un sistema, los equipos, las personas y las tecnologías deben trabajar de manera coordinada. Esto puede contribuir a mejorar el servicio, reducir inventarios, acortar tiempos de entrega y disminuir el costo total de manipulación.

Por eso, conectar cada movimiento no significa simplemente incorporar más tecnología. Significa lograr que el material, la ubicación, el equipo, el operador y la prioridad adecuada coincidan en el momento oportuno 1.

La arquitectura para una operación conectada 

              Equipos adecuados para cada tarea

La gestión de almacenes debe comenzar con la aplicación y no únicamente con el catálogo de equipos. Recepción, transporte horizontal, almacenamiento a altura, picking, trabajo en pasillos angostos y reabasto presentan diferentes necesidades de carga, altura, recorrido, visibilidad y maniobrabilidad.

La estandarización de la flotilla permite asignar equipos por función y reducir la variabilidad en modelos, baterías, cargadores y capacitación.

Un indicador importante es la relación entre las horas productivas con carga y los trayectos con horquillas vacías. Un equipo puede tener una alta utilización y, aun así, generar poco valor si gran parte de su tiempo se destina a buscar, esperar, reposicionarse o desplazarse sin carga.

WMS y reglas operativas alineadas

El WMS (Warehouse Management System) funciona como orquestador de las tareas: recibe, valida, dirige el put-away, genera reabastos, organiza el picking y confirma el embarque.

Para mejorar los flujos de almacén, las reglas deben estar alineadas con el layout y la demanda. Esto incluye ubicar los productos de alta rotación cerca de picking o despacho, definir correctamente las zonas de reserva y staging, establecer reglas de reabasto preventivo y diseñar rutas de surtido de acuerdo con el volumen, las ventanas de corte y la capacidad de consolidación.

También es necesario estandarizar etiquetas, confirmaciones, unidades de carga y tratamiento de excepciones.

Visibilidad mediante iWAREHOUSE

Con iWAREHOUSE centraliza información de vehículos industriales y operadores mediante un portal web, desde funciones esenciales de telemetría hasta capacidades de optimización empresarial.

Entre sus capacidades se encuentran el control de acceso, checklists electrónicos, gestión de impactos, reportes de utilización, integración con LMS/WMS, información de horas productivas con carga y desplazamientos sin carga, selección de tareas y visión multisitio 2.

El valor de esta información está en utilizarla para responder preguntas concretas de la operación: ¿el atraso en picking se debe a falta de personal, reabastos tardíos, congestión, disponibilidad de equipos, baterías o asignación?

Conoce más sobre esta tecnología en: https://raymond.mx/optimizacion/ 

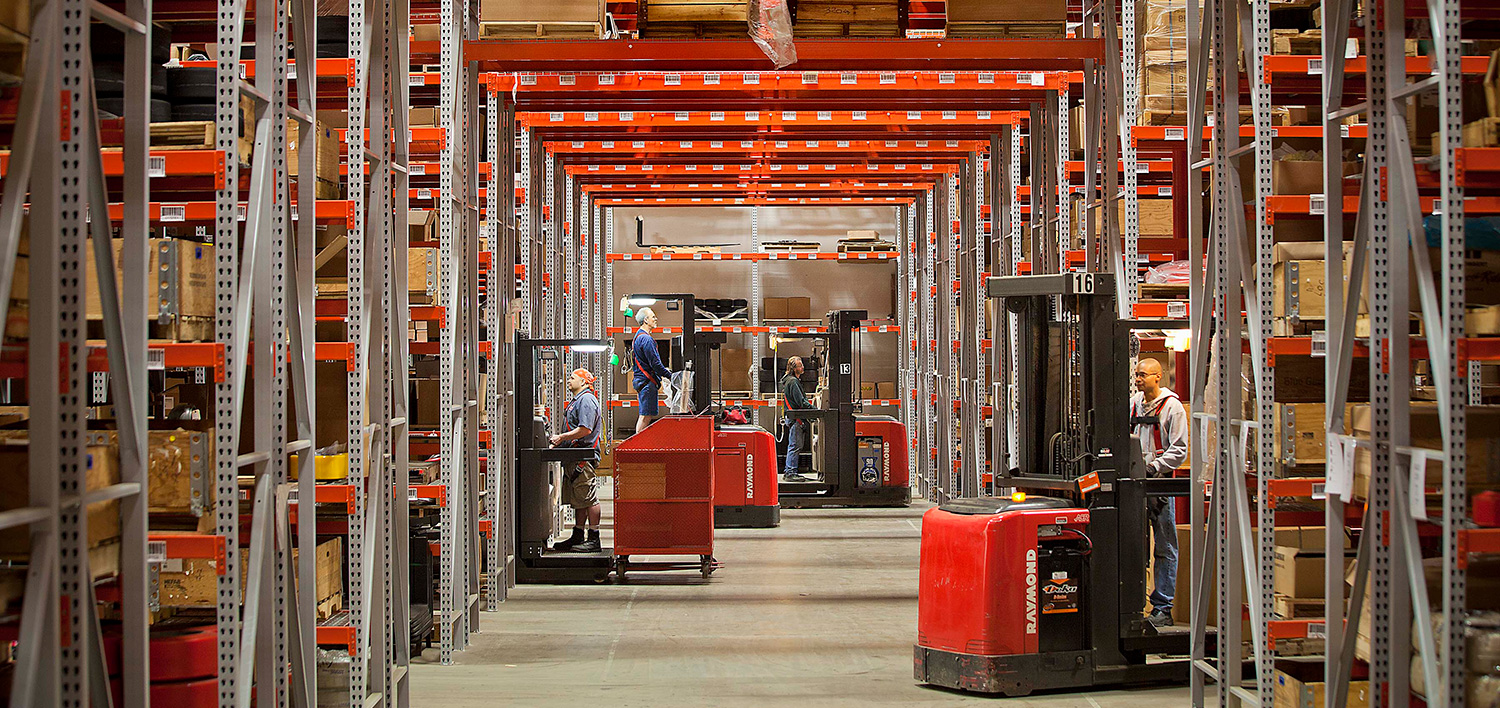
IMAGEN 1 

 Medir antes de automatizar

La telemetría de flotas también puede relacionarse con el mantenimiento para pasar de una gestión basada exclusivamente en calendarios a una basada en el uso real de los activos.

La automatización de almacenes debe incorporarse después de estabilizar los procesos. Las tareas con mayor potencial son aquellas con alto volumen y repetitividad, recorridos previsibles, cargas estandarizadas, reglas claras de prioridad y riesgos ergonómicos o de seguridad relevantes. Automatizar un proceso inestable puede trasladar sus problemas al sistema automatizado 3.

Un almacén eficiente requiere mucho más que equipos individuales de alto desempeño. La conexión entre manejo de materiales, WMS, telemetría, mantenimiento, personas y automatización permite construir una operación en la que cada movimiento forme parte de un flujo continuo.

La clave está en avanzar de manera ordenada: medir, estabilizar, simplificar, estandarizar y finalmente automatizar. Así, los datos obtenidos de la operación pueden convertirse en decisiones orientadas a mejorar el flujo y el desempeño general del almacén.

Referencias: 

  1. https://raymond.mx/escalar-operacion-logistica-montacargas-raymond/ 
  2. https://www.raymondcorp.com/optimization/iwarehouse-evolution 
  3. https://www.raymondcorp.com/raymond-blog/operator-assist-technologies

¿Cómo elegir el mejor rack para tu operación?

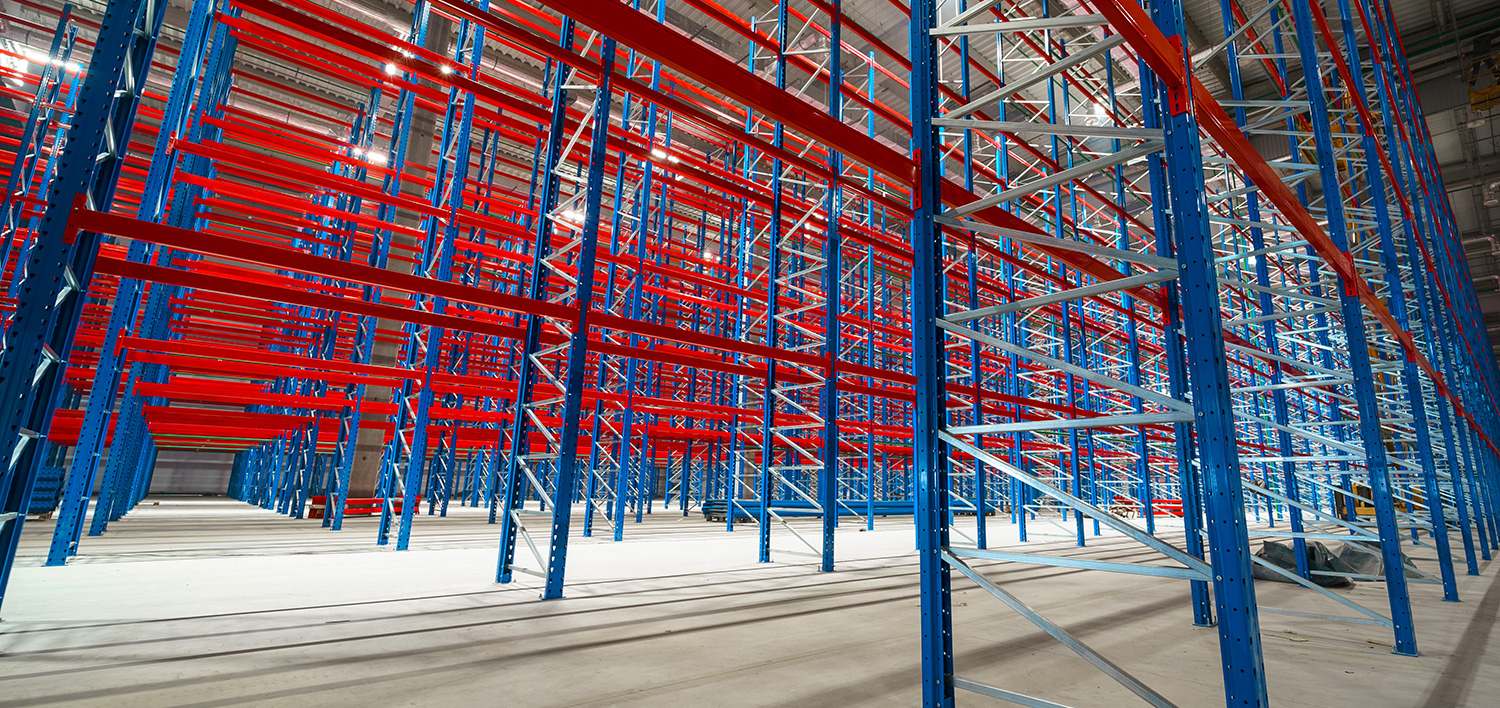
Elegir el mejor rack para almacén no significa seleccionar el sistema con mayor capacidad o el que aprovecha más altura. La decisión debe considerar el equilibrio entre tipo de carga, rotación, accesibilidad, productividad, seguridad, espacio y costo total.

La selección de racks debe partir de los requerimientos reales de la operación y validarse mediante un diseño técnico, en lugar de basarse únicamente en una cotización de catálogo.

1. Define la unidad de carga 

El primer paso para determinar la capacidad de rack es conocer las características de la carga que se almacenará. Es necesario identificar si se trata de tarimas, cajas, contenedores, rollos, tambores, costales o producto suelto.

También debe documentarse el largo, ancho y alto, el peso máximo y promedio, la distribución del peso sobre la tarima y el estado de las mismas. 

A esto se suman las condiciones particulares del producto, como su sensibilidad a golpes, humedad, temperatura o contaminación. Si existen productos peligrosos, frágiles o incompatibles, estos requerimientos también deben contemplarse 1. 

La capacidad debe calcularse considerando la carga real por posición, además del peso de la tarima, el número de niveles y la configuración completa del módulo. Un punto importante es evitar que el sistema de racks se diseñe únicamente para las necesidades actuales. Debe contemplarse el crecimiento previsto, sin sobredimensionar toda la instalación. 

En Raymond existen soluciones escalables que ayudan a mejorar el espacio disponible de tu operación, optimizando el almacenamiento en cada metro cuadrado disponible de tu almacén. Explora más en: https://raymond.mx/consultoria/soluciones-de-almacenamiento/ 

2. Rack y montacargas: un mismo sistema 

El rack y el montacargas deben seleccionarse conjuntamente, ya que ambos forman parte del mismo sistema de almacenamiento.

Para definir la solución adecuada es necesario considerar el tipo de montacargas. Así como su altura máxima de elevación, capacidad residual, radio de giro, dimensiones de las horquillas y capacidad para introducir o retirar la carga.

También deben evaluarse el ancho de pasillo, la visibilidad del operador, la velocidad y frecuencia de los movimientos y la compatibilidad con guías, rieles, protectores y sensores.

El ancho de pasillo no debe establecerse con una medida genérica. Debe comprobarse de acuerdo con el modelo específico del montacargas, las dimensiones de la carga, la altura de elevación y la maniobra prevista 2.

En Raymond, conoce equipos capaces de operar en pasillos angostos y muy angostos o que necesiten llegar más alto o más profundo dependiendo de tu carga u operación, conoce más en: https://raymond.mx/

Elegir el mejor rack para una operación requiere analizar la carga, el equipo de manutención y las necesidades futuras como un conjunto. Una selección de racks adecuada parte de los requerimientos reales de almacenamiento y se valida mediante un diseño técnico, considerando capacidad, dimensiones, maniobras, crecimiento y flexibilidad de la operación.

Referencias:

  1. https://ingerack.cl/blog/tipos-de-racks-para-almacenamiento/ 
  2. https://racksmetalicos.com/articulos/como-elegir-rack-segun-tipo-de-carga/

Clases I, II y III de montacargas Raymond: características y aplicaciones

La clasificación de los montacargas eléctricos Raymond permite identificar diferentes tipos de equipos de acuerdo con su configuración y entorno de operación.

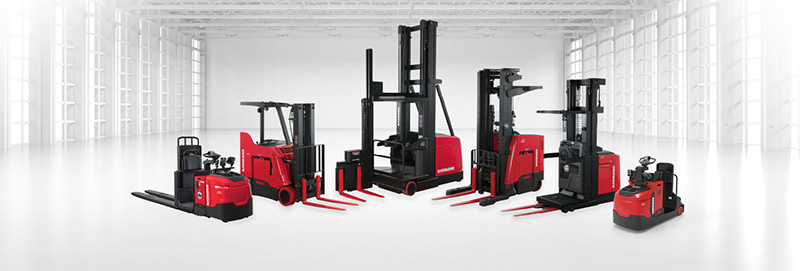
Dentro de esta clasificación, Raymond organiza sus familias de productos en las Clases I, II y III, que corresponden a equipos eléctricos especializados para distintas necesidades de manejo de materiales.

La Clase I comprende montacargas eléctricos contrabalanceados. La Clase II reúne equipos eléctricos diseñados para pasillos estrechos, como Reach Trucks, Orderpickers, entre otros. Mientras que la Clase III incluye Carretillas Eléctricas, Apiladores y Patines Hidráulicos 1.

Clase I: Montacargas eléctricos contrabalanceados Raymond

Los montacargas Raymond Clase I son equipos eléctricos con contrapeso trasero. Están diseñados para trabajar en interiores y exteriores sobre superficies planas, y se utilizan en manufactura, centros de distribución y almacenes generales.

Entre sus configuraciones se encuentran equipos de tres o cuatro ruedas. Sus capacidades comunes van aproximadamente de 3,000 a 12,000 lb, aunque existen configuraciones especiales de mayor capacidad. También utilizan voltajes de batería de 36 V, 48 V u 80 V.

Dependiendo de la aplicación, pueden incorporar neumáticos para operaciones interiores o neumáticos para exteriores y superficies irregulares.

Sus principales aplicaciones incluyen la carga y descarga de camiones, el movimiento de tarimas en áreas amplias y las operaciones que combinan espacios interiores y exteriores 2.

Clase II: montacargas eléctricos de pasillo estrecho

Los montacargas Raymond Clase II están diseñados para operaciones donde el espacio disponible es reducido. Son equipos eléctricos compactos orientados a maximizar la densidad de almacenamiento en pasillos angostos y estanterías altas.

Esta clase incluye diferentes equipos, como Reach trucks, Orderpickers, Swing Reach, Side Loaders y Transtackers.

Sus capacidades típicas se encuentran entre 3,000 y 5,500 lb, mientras que algunos modelos pueden alcanzar alturas de elevación de aproximadamente 700 pulgadas . Los voltajes comunes son de 24 V, 36 V y 48 V 2.

Clase III: Carretillas eléctricas, hidráulicas y apiladores

Los montacargas Raymond Clase III corresponden a equipos eléctricos de menor altura, operados caminando detrás o delante del equipo o desde una pequeña plataforma. Entre ellos se encuentran las carretillas eléctricas, hidráulicas y los apiladores.

Estos equipos están orientados al transporte horizontal de pallets y al apilado ligero. Sus aplicaciones abarcan áreas de recepción, producción, tiendas, docks, líneas de producción, zonas de picking de baja altura y cuartos fríos.

Las capacidades típicas van de 2,600 a 3,300 lb en modelos básicos, aunque algunas versiones pueden alcanzar aproximadamente 4,000 a 5,000 lb. Los voltajes comunes son de 24 V, con distintas opciones de baterías 2.

Diferencias entre las Clases I, II y III

La principal diferencia entre estas categorías está en la configuración del equipo y el tipo de operación para el que están diseñadas.

  • Clase I: montacargas eléctricos contrabalanceados, destinados a operaciones en áreas amplias interiores y exteriores.
  • Clase II: equipos eléctricos para pasillos estrechos, estanterías altas y operaciones de picking.
  • Clase III: carretillas eléctricas, hidráulicas  y apiladores eléctricos para traslado de pallets y apilado ligero, operados a pie o desde una plataforma.

Esta clasificación permite relacionar cada tipo de equipo de manejo de materiales con las características del espacio y las necesidades de la operación 3.

Referencias:

  1. https://www.raymondwest.com/learn/blog/2023/may/powered-industrial-truck-classifications 
  2. https://www.raymondcorp.com/information/lift-truck-literature 
  3. https://es.scribd.com/document/935852964/Resumen-Familias-Montacargas-Raymond-Con-Tablas

Radioshuttle: sistema de almacenamiento y recuperación de pallets

El Radioshuttle es un sistema de almacenamiento y recuperación de pallets semiautomatizado de alta densidad, desarrollado por Raymond, que busca maximizar el uso del espacio en almacenes y centros de distribución mediante la eliminación de pasillos y la operación en canales profundos.

También conocido como pallet shuttle o colocador de tarimas, es un dispositivo autónomo que se desplaza dentro de las estructuras de almacenamiento para transportar pallets de manera independiente en cada canal.

Su operación puede realizarse mediante control remoto o integrarse con sistemas de gestión de almacenes. Los montacargas convencionales, como los Contrabalanceados o Reach trucks, alimentan los canales con pallets, mientras el shuttle se encarga de moverlos dentro del rack para cargarlos o descargarlos según se necesite 1.

Almacenamiento profundo y operación semiautomatizada 

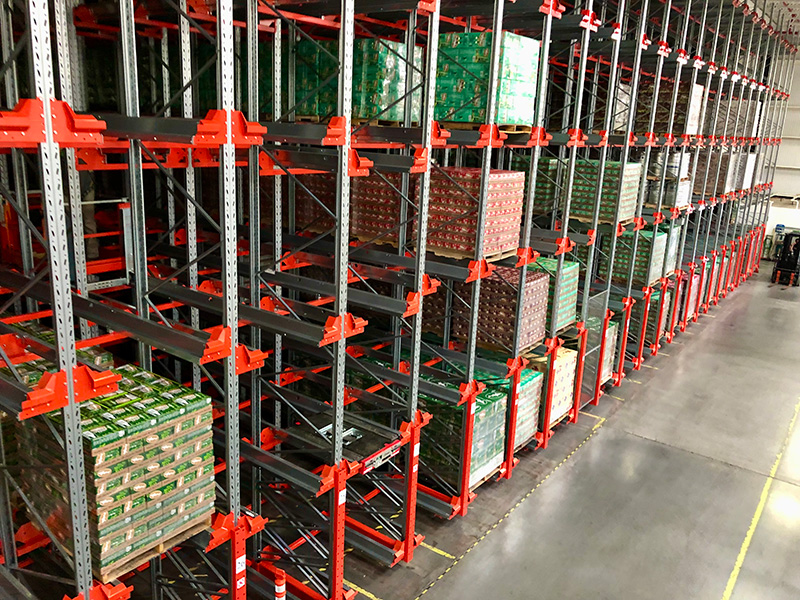
El almacenamiento profundo del Radioshuttle permite aprovechar el espacio al eliminar los pasillos de acceso para montacargas dentro de las estructuras. De esta manera, el equipo realiza los movimientos de los pallets dentro de cada canal, mientras los montacargas permanecen fuera de las zonas de almacenamiento profundo 2.

Beneficios operativos del Radioshuttle 

El sistema Radioshuttle ofrece beneficios relacionados con la capacidad, movilidad y operación dentro del almacén. Entre sus principales características se encuentra una mayor densidad de almacenamiento, con hasta 100% más espacio útil frente a racks convencionales, al trabajar con canales profundos sin pasillos internos.

También proporciona selectividad individual por canal, lo que permite acceder de manera independiente a cada lane y mantener flexibilidad en la operación.

Al evitar que los montacargas ingresen a los canales, el sistema contribuye a la reducción de tiempos de movimiento interno, agilizando las actividades de carga y descarga y disminuyendo el tráfico dentro del almacén.

El movimiento controlado del shuttle permite además un menor daño al producto, mientras que la eliminación de la entrada de operadores de montacargas a zonas de almacenamiento profundo contribuye a una seguridad mejorada.

Otra característica es su capacidad para operar en condiciones extremas, con un rango de temperatura amplio, por lo que puede utilizarse en almacenes con bajas temperaturas o ambientes hostiles 3.

Radioshuttle e integración en intralogística 

Dentro de la intralogística, el Radioshuttle funciona como una solución intermedia entre el almacenamiento manual tradicional y los sistemas AS/RS (Automated Storage and Retrieval Systems) completamente automatizados.

Puede operar de manera independiente mediante control remoto o integrarse con montacargas sin conductor y grúas automatizadas para avanzar hacia un almacén completamente autónomo.

Además, es compatible con flotillas eléctricas Raymond y puede gestionarse mediante sistemas de almacenes, permitiendo la trazabilidad y optimización de inventarios.

Por sus características, el sistema de almacenamiento Radioshuttle resulta adecuado para operaciones con alta rotación por SKU en canales profundos o para el almacenamiento masivo de productos homogéneos.

Referencias: 

  1. https://www.raymondcorp.com/Automation/Radioshuttle-System 
  2. https://sb.raymond.mx/automatizacion/radioshuttle/ 
  3. https://sb.raymond.mx/automatizacion/radioshuttle/